



Résumer avec l'IA

30 September 2026
10
min de lecture
Dans le secteur industriel, la gestion de l'énergie a longtemps été traitée comme une contrainte purement opérationnelle. Au sein des usines, la Gestion Technique du Bâtiment (GTB) et les systèmes de supervision (SCADA) veillent au bon fonctionnement des installations.
Leur mission est claire : garantir la continuité des utilités. Qu'il s'agisse du froid industriel, de l'air comprimé, de la vapeur ou du chauffage et de la ventilation (CVC) des ateliers.
Pourtant, dans un contexte marqué par des prix de l'électricité de plus en plus instables et des objectifs de décarbonation toujours plus stricts, cette approche exclusivement technique montre ses limites. Une usine peut afficher un taux de disponibilité parfait de ses équipements tout en subissant une dérive financière majeure sur sa facture d'énergie.
Se reposer uniquement sur les automatismes de terrain pour piloter sa consommation d'énergie revient à conduire un outil de production en surveillant le compteur de vitesse, mais sans jamais regarder le prix du carburant.
Ce qu'il faut retenir
Pour saisir pourquoi la GTB ne suffit plus à elle seule, il faut revenir à sa fonction première. Les systèmes GTB et SCADA ont été développés à une époque où l'énergie était considérée comme une ressource abondante, aux tarifs stables et prévisibles.
L'enjeu principal était alors de maximiser la productivité et d'éviter tout arrêt de la chaîne de fabrication.
La GTB agit comme le système nerveux de l'usine. Elle interconnecte des capteurs, des actionneurs et des automates programmables industriels (API) pour réguler en temps réel les variables d'environnement.
Ses fonctions couvrent notamment :
Le fonctionnement d'une GTB repose sur des boucles de régulation (de type PID) et des seuils fixes configurés lors de la mise en service du bâtiment ou des lignes de production. Le système compare en permanence la mesure issue d'un capteur à une valeur de consigne définie.
Si la température d'une zone augmente, la GTB ordonne l'ouverture d'une vanne ou le démarrage d'un groupe froid. Si la pression baisse dans un réseau pneumatique, elle enclenche un compresseur supplémentaire. Elle remplit sa fonction technique avec rigueur, mais son champ d'action s'arrête strictement aux contraintes d'ingénierie physique de l'usine.
Selon les données publiées par le Syndicat des Automatismes du Génie Climatique et de la Régulation (OCR), le marché français de la GTB a connu une hausse de plus de 30 %.
Ce boom est principalement porté par l'urgence réglementaire (obligations liées au décret BACS et au décret Tertiaire).
Cette logique exclusivement centrée sur le terrain génère trois limites majeures sur le plan économique et stratégique :
La GTB ne dispose d'aucune information sur les tarifs de l'électricité ou du gaz en temps réel. Elle déclenche un équipement énergivore dès que la consigne physique l'exige, y compris lorsque l'électricité s'échange au prix fort sur les marchés spot.
Avec le développement des énergies renouvelables intermittentes (solaire, éolien), les marchés de l'électricité connaissent une volatilité accrue. Les écarts de prix entre les différentes heures d'une même journée peuvent varier dans des proportions considérables.
Une GTB qui ne prend pas en compte le coût horaire de l'énergie entraîne des décisions sous-optimales :
Dans les groupes industriels exploitant plusieurs usines, l'hétérogénéité des équipements et des systèmes de supervision rend la centralisation des données complexe.
Il est fréquent d'observer sur un même parc industriel :
Conséquence : la comparaison des performances énergétiques entre usines repose généralement sur des extractions manuelles et des traitements sur tableurs à la fin de chaque mois. Ce fonctionnement empêche toute détection rapide des dérives et limite la capacité de la direction à piloter une stratégie énergétique globale.
Quel que soit l'âge ou la marque de vos GTB installées site par site, Pilott centralise automatiquement vos données de consommation sur une interface unique, pour un suivi consolidé au niveau groupe sans extraction manuelle.
{{ask-pilott="/ctas"}}
Les automates industriels sont configurés pour signaler un dysfonctionnement technique : le dépassement d'une température maximale, une chute de pression brutale ou l'arrêt imprévu d'un moteur.
En revanche, ils ne détectent pas les surcoûts liés à des dysfonctionnements progressifs ou à des mauvaises pratiques d'utilisation :
Vous soupçonnez que votre GTB masque des surcoûts invisibles sur votre facture ? Les experts Sirenergies peuvent auditer votre pilotage énergétique actuel et identifier les dérives financières que vos automatismes ne signalent pas.
{{ask-conseil="/ctas"}}
L'incapacité de la GTB à optimiser la facture d'énergie s'accentue avec la transformation des installations industrielles.
L'usine moderne n'est plus un simple point de consommation passif : elle devient un système énergétique complexe.
De nombreuses usines intègrent désormais des installations de production d'énergie sur site, notamment des centrales photovoltaïques en toiture ou sur ombrières, ou des unités de cogénération.
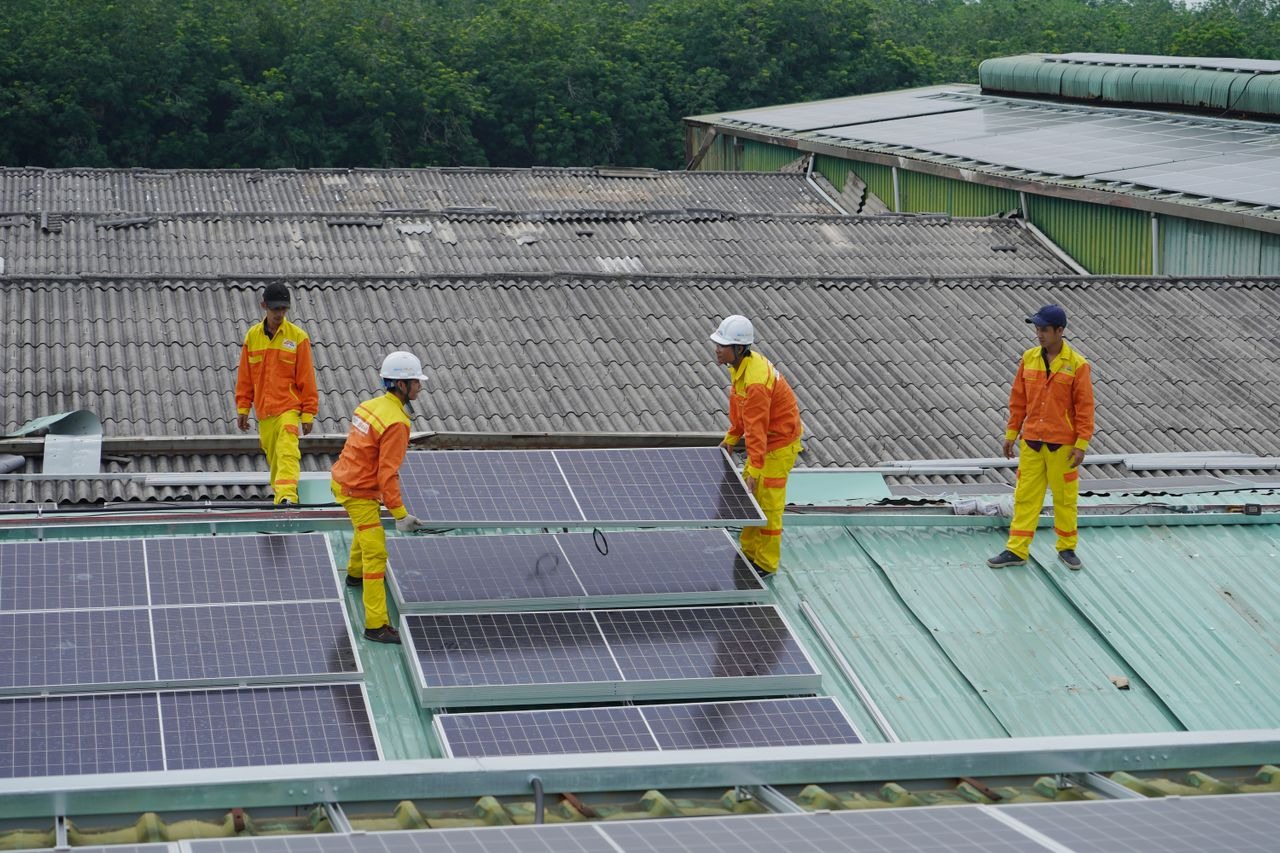
Pour valoriser cette énergie autoproduite, l'usine doit adapter ses usages aux heures de production maximale.
La GTB traditionnelle ne dispose pas des outils pour croiser les prévisions météorologiques avec les plannings de production afin d'ajuster la consommation des utilités en conséquence.
Qu'il s'agisse de stockage d'électricité par batteries ou de stockage thermique (bacs à glace, ballons d'eau chaude), la gestion de ces équipements nécessite des arbitrages réguliers :
Ces choix ne dépendent pas de règles d'automates fixes, mais d'une analyse économique basée sur les contrats de fourniture d'énergie et les besoins prévisionnels du site.
L'objectif pour un site industriel ne réside plus uniquement dans le fait de consommer moins, mais dans celui de consommer au moment le plus opportun.
Atteindre cet objectif nécessite de superposer aux automatismes existants une couche logicielle dédiée à l'analyse et à la décision.
Cette couche supérieure correspond à un EMS (Energy Management System) ou Système de Management de l'Énergie. L'EMS n'a pas vocation à remplacer la GTB ou le SCADA, mais à leur fournir des consignes optimisées.
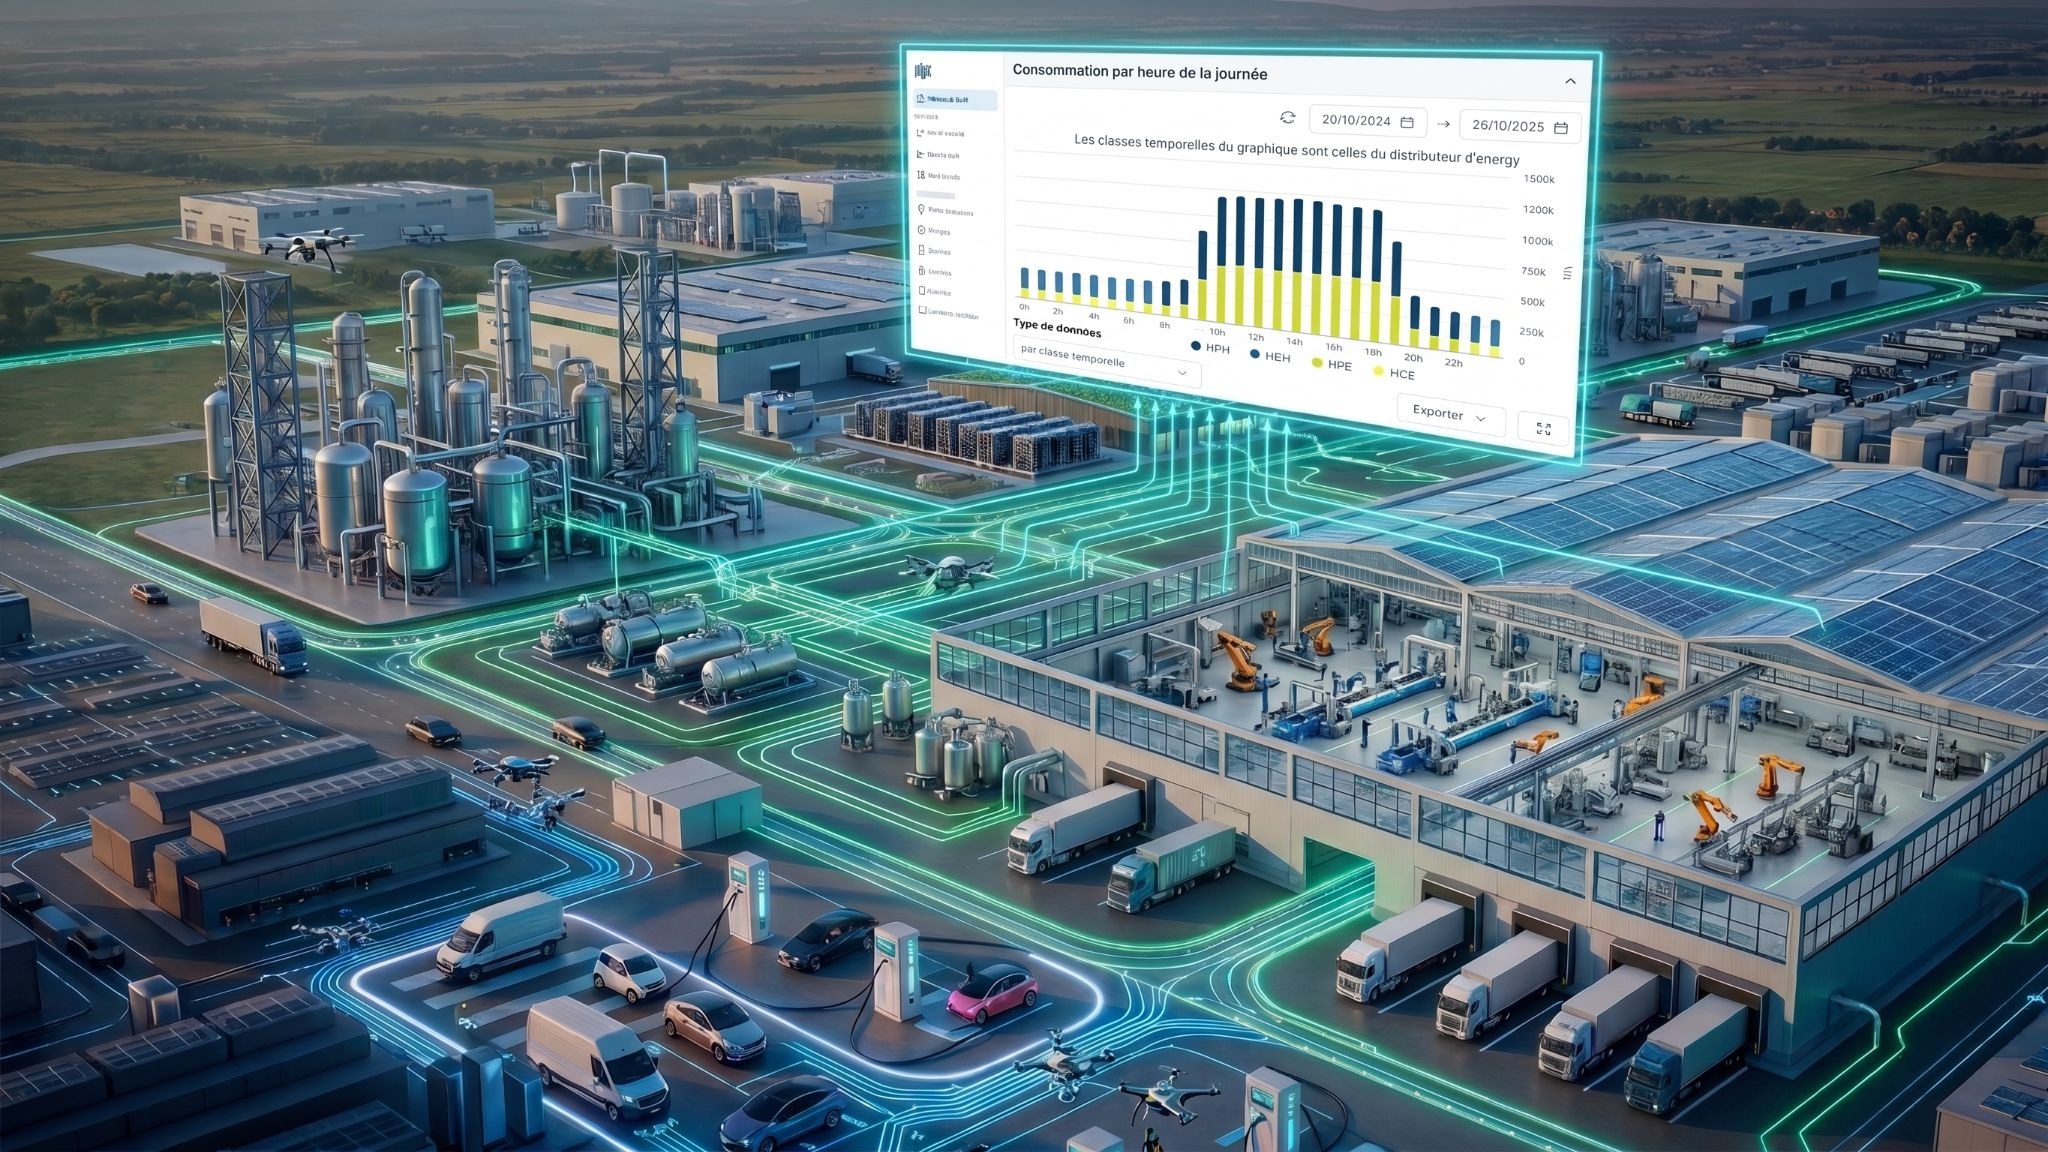
Découvrez comment Pilott, la plateforme développée en interne par Sirenergies, superpose une couche de pilotage technico-économique à votre GTB existante pour suivre vos consommations, vos contrats et vos factures en temps réel.
{{ask-pilott="/ctas"}}
L'air comprimé représente souvent l'un des postes de consommation électrique les plus importants d'un site industriel, avec un rendement énergétique globalement faible.
Ce comparatif ne relève pas de la prospective : c'est un constat déjà largement documenté.
Les études menées par RTE (Réseau de Transport d'Électricité) et l'ADEME lors des récents plans de sobriété le confirment. La simple mise en place d'un pilotage intelligent des horaires, des températures de consigne et du suivi des consommations à talon, via la GTB et l'EMS, permet de générer jusqu'à 15 à 20 % d'économies (sans même effectuer de rénovation lourde sur les machines ou l'isolation du bâtiment).
Les analyses de retour sur investissement de l'ADEME et des cabinets d'audit vont dans le même sens : une GTB installée seule, sans suivi humain ni couche logicielle dédiée, ne génère généralement qu'un gain passif de 5 à 10 %. Combinée à une analyse active des données, de type EMS ou IA, et correctement paramétrée, elle porte la réduction des consommations à 20 à 30 %, pour un retour sur investissement moyen de 2 à 4 ans sur le terrain.
Pour passer d'une gestion uniquement technique à une stratégie d'optimisation technico-économique de l'énergie, les organisations industrielles peuvent suivre une démarche progressive :
En associant la précision de la GTB sur le terrain à la capacité d'analyse globale d'un EMS, l'industrie se donne les moyens de maintenir son excellence opérationnelle tout en maîtrisant durablement ses coûts énergétiques.
Conclusion
Une GTB performante ne suffit pas, à elle seule, à maîtriser une facture d'énergie. Elle garantit la continuité des utilités, mais elle ignore le prix de l'électricité, l'historique de production et les dérives progressives qui grèvent le budget sans jamais déclencher d'alarme. C'est la couche EMS, superposée à l'existant, qui transforme ce pilotage technique en pilotage technico-économique et sécurise, dans la durée, l'EBITDA énergétique du site.
Votre GTB pilote-t-elle réellement vos coûts, ou seulement vos équipements ? Les experts Sirenergies vous accompagnent pour auditer votre architecture actuelle et déployer, avec Pilott, le pilotage qui manque à votre GTB.
{{ask-rdv="/ctas"}}
En quelques clics, organisez un échange avec un de nos experts.
L'analyse marché par Emmanuel Sire (co-fondateur de Sirenergies) et/ou nos experts "énergie"

abonnés à la newsletter hebdomadaire

4.9


La GTB agit sur le terrain : elle régule en temps réel la température, la pression ou l'hygrométrie selon des consignes physiques fixes.
De son côté, L'EMS (Energy Management System) est une couche logicielle qui croise ces données avec le prix de l'énergie, le planning de production et la météo pour envoyer des consignes optimisées à la GTB.
Pilott, la plateforme développée par Sirenergies, remplit ce rôle de pilotage technico-économique en complément de la GTB existante, sans la remplacer.
Non, le décret BACS impose une GTB de classe B minimum pour les systèmes CVC, selon des seuils de puissance et des échéances réglementaires.
Il ne rend pas obligatoire une couche EMS. Cependant, les entreprises qui couplent leur mise en conformité BACS à un pilotage actif des consommations (via une solution comme Pilott) vont au-delà de la simple conformité et sécurisent des économies durables sur leur budget énergie.
Les retours de terrain cités par l'ADEME et les cabinets d'audit indiquent un ROI moyen de 2 à 4 ans pour un projet combinant GTB et EMS correctement paramétré, avec des économies pouvant atteindre 20 à 30 % contre 5 à 10 % pour une GTB seule.
L'accompagnement des achats d'énergie et du pilotage par les experts Sirenergies aide à sécuriser ce retour sur investissement dès la phase de cadrage.